Quy trình pultrusion
Tổng quan quy trình pultrusion: xả sợi, tẩm nhựa, định hình sơ bộ, đóng rắn bằng nhiệt và kéo cắt, kèm phân tích các thông số then chốt như tốc độ kéo, nhiệt độ đóng rắn, hàm lượng nhựa cùng ưu điểm và phạm vi ứng dụng.
Pultrusion là quy trình tạo hình liên tục phổ biến cho vật liệu composite (sợi gia cường như thủy tinh, carbon kết hợp với nền nhựa). Dòng chảy liên hoàn "kéo — tẩm — định hình — đóng rắn — cắt" tạo ra hiệu quả các sản phẩm dạng thanh, tiết diện không đổi. Điểm then chốt là kiểm soát chính xác mức độ tẩm vật liệu và tốc độ đóng rắn để đảm bảo tính năng sản phẩm ổn định.
1. Quy trình cốt lõi
Xả sợi gia cường: từ giá sợi rút ra các bó sợi liên tục (sợi thủy tinh, sợi carbon…) hoặc mat sợi; hệ thống điều khiển lực căng giữ lực căng ổn định, tránh sợi chùng hay đứt, tạo nền cho việc tẩm đều ở bước sau.
Tẩm nhựa: bó sợi được kéo vào bể nhựa, nhựa lỏng (epoxy, polyester không no…) phải bao phủ hoàn toàn sợi. Dùng con lăn dẫn hướng điều chỉnh cách bố trí sợi để mỗi sợi hút nhựa đều, kiểm soát thời gian tẩm, tránh thừa hoặc thiếu nhựa.
Định hình sơ bộ và loại nhựa thừa: bó sợi đã tẩm vào khuôn định hình sơ bộ có lòng khuôn gần giống tiết diện sản phẩm (kích thước lớn hơn một chút), ép bỏ nhựa thừa, giảm bọt khí, đồng thời sắp xếp sợi theo hướng thiết kế, chuẩn bị cho đóng rắn.
Đóng rắn bằng nhiệt: hỗn hợp sợi – nhựa sau định hình được đưa vào khuôn gia nhiệt (điện hoặc dầu nóng) giữ ở nhiệt độ cài đặt (thường 80–160℃ tùy loại nhựa), nhựa phản ứng liên kết ngang và đóng rắn dần. Thời gian đóng rắn phải khớp với tốc độ kéo để sản phẩm ra khuôn đã đóng rắn hoàn toàn.
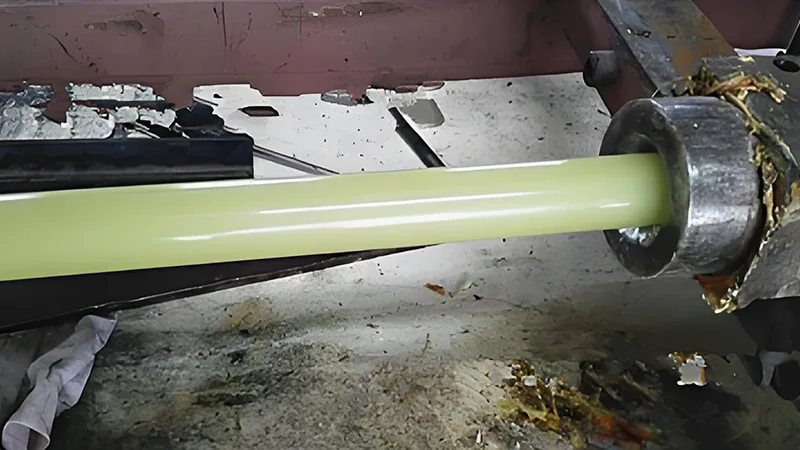
Kéo và cắt: sản phẩm liên tục đã đóng rắn được máy kéo (thường kiểu bánh xích, lực kéo đều hơn) kéo ra êm, sau đó thiết bị cắt tự động cắt theo chiều dài cài đặt, thu được thành phẩm.
2. Thông số then chốt
Tốc độ kéo: phải phù hợp tốc độ đóng rắn; quá nhanh gây đóng rắn chưa đủ, quá chậm làm giảm năng suất. Thực tế thường đặt 0,5–5 m/phút theo đặc tính đóng rắn của nhựa.
Nhiệt độ đóng rắn: nên điều khiển theo từng vùng (ví dụ tiền đóng rắn ở nhiệt độ thấp rồi đóng rắn hoàn toàn ở nhiệt độ cao), tránh nhiệt quá cao làm phân hủy nhựa, cũng tránh nhiệt quá thấp kéo dài thời gian đóng rắn.
Hàm lượng nhựa: điều chỉnh qua lực ép của khuôn định hình sơ bộ và mức nhựa trong bể; hàm lượng nhựa trong sản phẩm thường 30%–50%, tỷ lệ này ảnh hưởng trực tiếp đến độ bền và khả năng chống ăn mòn.
3. Ưu điểm và phạm vi ứng dụng
Ưu điểm: mức tự động hóa cao, sản xuất liên tục, hiệu suất vượt trội; sợi xếp đều, độ bền cao, tính đồng nhất tốt, ít hao phí vật liệu. Chủ yếu dùng sản xuất composite dạng thanh tiết diện không đổi như ống chống ăn mòn FRP, máng cáp, thanh định hình xây dựng, thanh đỡ cánh tuabin gió…, ứng dụng rộng trong hóa chất, xây dựng, năng lượng mới và giao thông.
Cần tư vấn cấu hình máy?
Để lại thông tin, kỹ sư sẽ liên hệ trong vòng 12 giờ làm việc.