Thanh định hình pultrusion polyurethane aliphatic không cần phủ sơn: Làm sao đạt sản xuất liên tục ổn định bằng ép phun khuôn kín
Thanh pultrusion polyurethane aliphatic không chứa vòng benzen, chịu UV, không ngả vàng, xuống dây chuyền là dùng được ngay, bỏ hẳn công đoạn phủ sơn. Để làm được điều này, khâu ép phun khuôn kín phải đạt độ chính xác tỷ lệ, vận chuyển kín và độ ổn định liên tục — bài viết phân tích ba chỉ tiêu cốt lõi và các điểm cần lưu ý khi đưa vào vận hành.
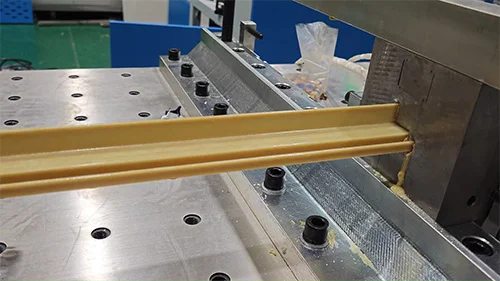
Thanh định hình dùng ngoài trời thường xuyên chịu UV, mưa và chu kỳ chênh lệch nhiệt độ. Cách làm truyền thống là đùn hoặc pultrusion rồi phun thêm một lớp sơn. Lớp sơn có thể làm chậm lão hóa, nhưng tốn công đoạn, phát thải VOCs cao, và một khi bị xước thì vết xước lại trở thành điểm khởi đầu của lão hóa. Thanh pultrusion polyurethane aliphatic đi theo hướng khác: bản thân vật liệu đã chịu thời tiết, thanh xuống dây chuyền là dùng được ngay, bỏ hẳn cả công đoạn sơn phủ.
Vì sao hệ aliphatic có thể bỏ được lớp phủ
Polyurethane thơm thông thường có vòng benzen trong cấu trúc phân tử; dưới tác dụng của UV, vòng benzen dễ bị quang oxy hóa, biểu hiện ra ngoài là bề mặt sản phẩm ngả vàng, phấn hóa, mất bóng. Polyurethane aliphatic dùng hệ isocyanate không chứa vòng benzen nên độ ổn định quang tốt hơn rõ rệt: dùng ngoài trời lâu dài vẫn giữ được màu và trạng thái bề mặt, vì vậy không cần dựa vào lớp sơn để "chắn" UV.
Ngoài ra, hệ polyurethane có độ dai tốt, co ngót khi đóng rắn nhỏ, liên kết bề mặt với sợi thủy tinh chặt chẽ, bề mặt thanh đặc chắc, ít lỗ rỗng. Chất lượng bề mặt đạt chuẩn thì mới nói được đến chuyện bỏ lớp phủ.
Vật liệu chịu thời tiết không đồng nghĩa thành phẩm chịu thời tiết
Nhựa tốt đến đâu, nếu ở khâu ép phun lọt bọt khí, hơi ẩm hoặc sai lệch định lượng thì bề mặt thành phẩm vẫn có bọt, sợi khô, vệt chảy và lệch màu. Những khuyết điểm này không thể bù bằng công thức, chỉ còn cách mài rồi phun sơn sửa lại — thế là mất ý nghĩa của việc bỏ lớp phủ.
Nói cách khác, bỏ lớp phủ không phải cuộc thi về một chỉ tiêu vật liệu đơn lẻ, mà là về độ ổn định của cả dây chuyền pultrusion — đặc biệt là định lượng, trộn và vận chuyển nhựa hai thành phần.
Ba chỉ tiêu cần bám sát ở ép phun khuôn kín
Độ chính xác tỷ lệ. Sai lệch tỷ lệ thành phần A/B của polyurethane phản ánh trực tiếp lên mức độ đóng rắn và trạng thái bề mặt: tỷ lệ thấp thì đóng rắn chưa đủ, bề mặt dính; tỷ lệ cao thì giòn, dễ nứt. Hệ hai thành phần điều khiển bằng PLC thường đạt độ chính xác trong khoảng ±1% và phải không bị trôi trong thời gian chạy dài.
Vận chuyển kín. Polyurethane nhạy với hơi ẩm; nhựa trong quá trình vận chuyển chỉ cần tiếp xúc không khí là dễ hút ẩm, sinh bọt và đóng rắn bất thường. Ép phun khuôn kín giữ nhựa kín từ bồn chứa đến khuôn, vừa tránh tiếp xúc không khí vừa giảm ảnh hưởng của khí bay hơi tới môi trường xưởng.
Vận hành liên tục. Pultrusion là quá trình liên tục; chỉ cần áp suất ép phun dao động hoặc lưu lượng bị nhấp nhô là thanh xuất hiện khuyết điểm theo chu kỳ. Định lượng servo kết hợp điều khiển áp suất vòng kín mới đảm bảo lưu lượng nhựa ra ổn định, tiết diện đồng đều khi chạy 24 giờ không nghỉ.
Những trường hợp nên ưu tiên áp dụng
Khung viền tấm pin mặt trời: cần chịu thời tiết, chịu ăn mòn lâu dài, đồng thời muốn tiết kiệm chi phí phun sơn;
Thanh định hình cửa nhôm kính: yêu cầu ổn định màu cao, bề mặt lộ ra không được ngả vàng;
Máng cáp và giá đỡ cáp: dùng ngoài trời hoặc môi trường ẩm ướt, chu kỳ bảo trì càng dài càng tốt;
Sản phẩm pultrusion sợi carbon và vật liệu hiệu năng cao khác: chất lượng bề mặt ảnh hưởng trực tiếp tới lắp ráp và ngoại quan về sau.
Vài lưu ý trước khi đưa vào vận hành
Xác định thời gian sống của nhựa và cửa sổ nhiệt độ khuôn trước, rồi mới đặt áp suất ép phun và tốc độ dây; đừng dùng một bộ thông số cho mọi hệ vật liệu;
Lô chạy thử đầu tiên nên soi kỹ bề mặt: bọt, sợi khô, vệt chảy thường lộ ra trong vòng mười mấy phút sau khi khởi động;
Ghi chép có thể truy xuất tỷ lệ, nhiệt độ nhựa, áp suất để khi có lệch màu giữa các lô còn có căn cứ đối chiếu;
Dừng máy là vệ sinh đầu trộn ngay; polyurethane một khi đã gel trong buồng trộn thì chi phí tháo rửa cao hơn nhiều so với bảo trì thường ngày.
Bỏ lớp phủ không phải điểm bán của riêng vật liệu, mà là kết quả của sự phối hợp giữa hệ vật liệu và quy trình ép phun. Với dây chuyền pultrusion, chọn đúng nhựa mới chỉ là bước đầu; làm tốt tỷ lệ hai thành phần, độ kín và độ ổn định liên tục thì thanh không phủ sơn mới thực sự sản xuất hàng loạt ổn định được.
Cần tư vấn cấu hình máy?
Để lại thông tin, kỹ sư sẽ liên hệ trong vòng 12 giờ làm việc.