Chọn kiểu cấp keo cho pultrusion: bể ngâm, hộp bơm keo thường hay hộp bơm keo áp lực
Bể ngâm, hộp bơm keo thường và hộp bơm keo áp lực khác nhau ở thời điểm nhựa tiếp xúc với sợi, không phải ở mức áp suất. Bài viết so sánh độ nhớt phù hợp, giới hạn hàm lượng sợi, hiệu suất sử dụng nhựa và VOCs, kèm bốn điều kiện tiên quyết trước khi đưa hộp bơm keo vào vận hành và cách chỉnh thông số theo phương pháp bậc thang.
Trên cùng một dây chuyền pultrusion, chỉ cần đổi kiểu cấp keo là lượng nhựa lãng phí có thể giảm từ 20% xuống dưới 5%, tốc độ kéo cũng có thể tăng gấp đôi; nhưng cũng có khi chẳng thay đổi gì — vấn đề nằm ở cách bố trí bó sợi. Ranh giới thực sự giữa ba kiểu cấp keo không phải "áp suất lớn hay nhỏ" mà là "nhựa tiếp xúc với sợi từ lúc nào".
Ranh giới thực sự: không phải áp suất mà là thời điểm thấm ướt
Bể ngâm là "ngâm thấm rồi mới vào khuôn". Bó sợi đi qua bể hở, thấm ướt nhờ mao dẫn và trọng lực, đã ngâm khá lâu trước khi vào khuôn.
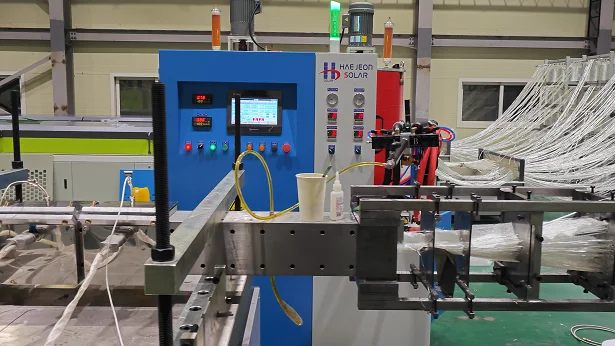
Hộp bơm keo là "chỉ thấm ướt ngay trước khi vào khuôn". Sợi được xếp gọn gàng đi vào khoang kín, nhựa chỉ tiếp xúc với sợi vài giây trước khi bắt đầu gel.
Chính khác biệt này quyết định toàn bộ khác biệt về VOCs, lãng phí nhựa, giới hạn hàm lượng sợi và tốc độ kéo. Vì vậy khi chọn thiết bị, đừng hỏi "áp suất bao nhiêu" trước mà hỏi "nhựa của tôi có độ nhớt bao nhiêu, thanh định hình cần hàm lượng sợi bao nhiêu".
Bảng so sánh nhanh ba kiểu
Bảng khá rộng, trên điện thoại có thể vuốt ngang để xem đầy đủ
| Hạng mục | Bể ngâm | Hộp bơm keo thường | Hộp bơm keo áp lực |
|---|---|---|---|
| Cách thấm ướt | Bể hở, mao dẫn + trọng lực | Bán kín, trọng lực hoặc bơm áp thấp | Kín hoàn toàn, bơm áp lực cưỡng bức thấm |
| Áp suất làm việc thường gặp | Thường áp | 0,1–0,3 MPa | 0,3–1,5 MPa |
| Độ nhớt nhựa phù hợp | 200–500 mPa·s | Thấp đến trung bình | Trung bình thấp đến cao đều được |
| Hàm lượng thể tích sợi | Thấp | Trung bình | Có thể đạt 60%–70% |
| Hiệu suất sử dụng nhựa | 80%–90% | Khoảng 90% | Trên 90% |
| Mức VOCs tương đối | Cao (mốc chuẩn) | Giảm 30%–50% | Khoảng 1/5 so với bể ngâm |
| Độ nhạy với bố trí bó sợi | Thấp | Trung bình | Cao |
| Ứng dụng điển hình | Ống cáp, cột hàng rào | Thanh định hình công nghiệp thông thường | Kết cấu chịu lực, thanh định hình hàm lượng sợi cao |
Bể ngâm: thiết bị rẻ nhưng phải trả giá ở ba điểm
Chỉ hợp hệ nhựa độ nhớt thấp. Polyester, vinyl ester 200–500 mPa·s là vùng thoải mái của nó. Độ nhớt cao hơn thì bên trong bó sợi thô không thấm hết, sợi khô và lỗ rỗng sinh ra từ đây.
Lãng phí nhựa 10%–20%. Phần nhựa không bám theo sợi phải thu hồi bằng thiết bị hồi lưu, và nhựa thu hồi còn phải quản lý độ tinh khiết.
Hở là hở. Styrene bay hơi, mùi trong xưởng và áp lực tuân thủ đều có; monomer bay đi thì độ nhớt tăng lên, phải đo và bổ sung liên tục.
Kiểu này phù hợp với thanh định hình dân dụng như ống cáp, cột hàng rào — loại không đòi hỏi cao về ngoại quan và cơ tính — cùng những dây chuyền sản lượng nhỏ, thay liệu thường xuyên. Dùng cho các trường hợp đó thì ổn, nhưng ép làm kết cấu chịu lực cao là sẽ có vấn đề.
Hộp bơm keo thường: vùng hiệu quả chi phí cho phần lớn thanh định hình công nghiệp
Thân hộp thông với khí quyển, bơm keo nhờ trọng lực hoặc bơm áp thấp, áp suất làm việc thường 0,1–0,3 MPa. So với bể ngâm, lượng VOCs thải giảm 30%–50%, độ đồng đều thấm ướt cải thiện rõ rệt, kết cấu vẫn đơn giản, chi phí bảo trì thấp.
Nó giải quyết "thấm ướt đồng đều" nhưng chưa giải quyết "hàm lượng sợi cao". Khi hàm lượng thể tích sợi vượt 55%, hoặc bó sợi xếp quá dày, áp suất thường không ép vào được.
Hộp bơm keo áp lực: dành cho hàm lượng sợi cao và tốc độ kéo lớn
Kín hoàn toàn, dùng áp lực bơm cưỡng bức thấm, áp suất làm việc thường trong khoảng 0,3–1,5 MPa (cũng có nhà sản xuất ghi theo 2–10 bar tức 0,2–1,0 MPa, tùy thiết bị và hệ nhựa, đừng sao chép con số).
Hàm lượng thể tích sợi có thể đạt 60%–70%;
Hiệu suất sử dụng nhựa trên 90%, VOCs khoảng một phần năm so với bể ngâm;
Điều chỉnh hàm lượng nhựa bằng vòng kín áp suất, sai số trong khoảng ±1%;
Tốc độ kéo tăng được — thời gian nhựa chịu nhiệt và tiếp xúc không khí đều ngắn.
Cái giá là đầu tư thiết bị cao, và nó rất nhạy với cách bố trí bó sợi — điều này sẽ nói riêng ở dưới.
Vì sao hệ polyurethane gần như chỉ dùng được khuôn kín
Đây là điểm nhiều xưởng dễ bỏ qua khi đổi vật liệu.
Thứ nhất, thành phần A gặp nước là phản ứng. Thành phần isocyanate rất nhạy với độ ẩm; bể hở chẳng khác nào để nó hút trực tiếp hơi ẩm trong không khí xưởng, bọt khí và lỗi đóng rắn bắt đầu từ bước này. Thường yêu cầu độ ẩm tương đối khu vực thao tác dưới 60%, thành phần A giữ ổn định 35–45℃, dao động không quá ±2℃.
Thứ hai, polyurethane bắt buộc phải trộn trực tuyến. Hai thành phần A, B theo tỷ lệ hợp lưu tại đầu trộn, qua bộ trộn tĩnh rồi mới ra keo; bể hở không có công đoạn này.
Thứ ba, thời gian gel ngắn. Thường 10–30 phút, nhựa lưu lâu trong bể là bắt đầu tăng độ nhớt, phải theo dõi cả mức dịch và nhiệt độ.
Vì vậy làm pultrusion polyurethane, hộp bơm keo không phải "tùy chọn" mà là điều kiện tiên quyết. Còn lại chỉ là chọn áp suất thường hay áp lực. Đây cũng là lý do khi làm thanh định hình polyurethane aliphatic không cần phủ người ta thường dùng bơm keo khuôn kín.
Trước khi lắp hộp bơm keo, xác nhận bốn điều
Một, bố trí bó sợi. Áp suất bơm keo không sửa được chỗ thiếu nhựa hay thừa nhựa. Sợi xếp không đều thì tăng áp chỉ làm chỗ nhiều nhựa càng nhiều, chỗ ít nhựa càng ít — đây là nguyên nhân phổ biến nhất khiến "đổi thiết bị mà không có tác dụng". Trước hết xem đặc điểm của công nghệ pultrusion để biết dây chuyền của mình thuộc loại nào, rồi mới bàn đến chuyện tăng áp.
Hai, độ côn cửa vào khuôn. Khoảng thường dùng 2°–4°: nhỏ hơn 1,5° ép chặt không đủ, dễ xuất hiện vết khô; lớn hơn 5° ma sát sinh nhiệt, cửa vào dễ đứt sợi. Tiết diện và phần thể tích sợi khác nhau thì góc côn cũng phải chỉnh theo, thanh tròn một chiều cần góc côn lớn hơn tiết diện chữ nhật.
Ba, hệ thống vệ sinh. Polyurethane dừng máy quá 5 phút là phải rửa, đừng đợi đóng rắn. Khi chọn thiết bị, tính luôn cả vệ sinh tự động và bình đệm vào cấu hình — dùng bình đệm để chạy mẫu lô nhỏ, đồng thời xả rửa nhanh thân bơm và đường ống, đỡ vất vả hơn nhiều so với cải tạo sau này.
Bốn, giám sát áp suất. Đầu ra bơm phải có cảm biến áp suất, quá áp tự dừng, hồi phục thì tự khởi động lại. Bất thường áp suất thường xuất hiện trước bất thường tỷ lệ, là điểm báo động sớm nhất.
Đặt thông số thế nào: đừng mong chỉnh một lần là xong, hãy dùng phương pháp bậc thang
Thanh định hình mới lên dây, gần như không thể chỉnh một lần đạt "tối ưu". Cách đáng tin hơn là thay đổi theo bậc:
Cố định tỷ lệ và nhiệt độ khuôn, chạy ba đoạn với 300, 500, 700 mm/min;
Mỗi đoạn đo ba chỉ tiêu: độ cứng Barcol, độ bền cắt dầm ngắn, chất lượng bề mặt;
Nội suy giữa ba điểm, tìm đoạn "độ cứng đủ, bề mặt không nứt".
Tiêu chí tham khảo (hệ polyester): độ cứng Barcol 45–55 là bình thường; dưới 40 nghĩa là bề mặt đóng rắn chưa đủ, phần lớn do nhiệt độ vùng ba không đủ hoặc tốc độ kéo quá nhanh; trên 60 phải cảnh giác đóng rắn quá mức gây giòn, thể hiện rõ nhất ở chi tiết thành mỏng.
Ba ngộ nhận thường gặp
Bề mặt nứt là giảm tốc độ kéo. Nứt có ít nhất ba nguồn: nhiệt độ vùng gia nhiệt sơ bộ quá cao (bề mặt đóng rắn trước, lõi còn chảy, bị thành khuôn kéo theo sinh nứt cắt), nhiệt độ cửa ra quá cao gặp không khí lạnh gây sốc nhiệt, thiếu chất chống dính nội (phần lớn hệ nhựa 0,5–1,0 phr). Phân rõ nguyên nhân trước, rồi mới động thông số.
Có bọt khí là thêm khử bọt. Trước hết phân rõ bọt từ đâu: từ nhựa (nguyên liệu chứa nước, mang vào khi trộn) thì kiểm tra bồn chứa và đầu trộn; từ sợi (thấm ướt không đủ, bó sợi mang khí) thì kiểm tra áp suất bơm keo và cách bố trí. Làm ngược hướng thì càng chỉnh càng rối.
Đổi hộp bơm keo là tăng được tốc độ. Tăng tốc độ là việc của cả hệ thống: hoạt tính nhựa, chiều dài khuôn, cách gia nhiệt sơ bộ đều phải theo kịp. Chỉ đổi hộp bơm keo thì thường tắc ở vùng đóng rắn.
Kết luận
Chọn kiểu cấp keo thực chất là trả lời ba câu hỏi: độ nhớt nhựa bao nhiêu, hàm lượng sợi cần bao nhiêu, một năm chạy bao nhiêu mét. Ba câu trả lời đã rõ thì việc chọn thiết bị gần như không còn gì phải lăn tăn — phần còn lại là công phu chỉnh thông số.
Cần tư vấn cấu hình máy?
Để lại thông tin, kỹ sư sẽ liên hệ trong vòng 12 giờ làm việc.