Lưu ý khi đúc chân không máy biến áp cao áp và biến dòng
Đúc chân không nhựa epoxy là công đoạn cốt lõi khi chế tạo máy biến áp cao áp và biến dòng. Quy trình giúp vật liệu cách điện lấp đầy khe hở giữa cuộn dây và khuôn, tạo kết cấu cách điện đặc chắc sau khi đóng rắn, đảm bảo an toàn và ổn định khi vận hành lâu dài ở điện áp cao.
Đúc chân không nhựa epoxy là công đoạn cốt lõi khi chế tạo máy biến áp cao áp và biến dòng. Quy trình giúp vật liệu cách điện lấp đầy khe hở giữa cuộn dây và khuôn, tạo kết cấu cách điện đặc chắc sau khi đóng rắn, đảm bảo an toàn và ổn định khi vận hành lâu dài ở điện áp cao. Quy trình gồm nhiều khâu: quản lý vật liệu, chuẩn bị khuôn, kiểm soát chân không, thao tác rót, đóng rắn và bảo dưỡng; mỗi khâu đều có những điểm cần đặc biệt lưu ý.
1. Quản lý và chuẩn bị vật liệu
Vật liệu dùng để đúc nhựa epoxy không thể lấy ra dùng ngay mà cần được xử lý trước. Độ khô của nhựa, chất đóng rắn và chất độn ảnh hưởng trực tiếp đến việc sản phẩm sau khi đúc có xuất hiện bọt khí hay điểm yếu bên trong hay không. Nếu vật liệu bị ẩm, hơi nước sẽ bốc hơi trong môi trường chân không sau đó, rồi đọng lại trong khối cách điện đã đóng rắn, trở thành mối nguy cho tính năng điện.
Vì vậy, vật liệu cần được bảo quản nơi khô ráo, thoáng gió; sau khi mở bao bì nên dùng hết càng sớm càng tốt, phần chưa dùng hết phải đậy kín. Trước khi sử dụng, nhựa và chất độn thường cần được gia nhiệt sơ bộ để loại bỏ hơi ẩm. Đồng thời, tạp chất cơ học lẫn trong vật liệu cũng cần được loại bỏ bằng cách lọc, đảm bảo vật liệu đưa vào hệ thống rót sạch và đồng nhất.
2. Gia nhiệt sơ bộ khuôn và cuộn dây
Việc gia nhiệt sơ bộ khuôn và cuộn dây thường dễ bị bỏ qua nhưng lại ảnh hưởng rõ rệt đến chất lượng sản phẩm cuối cùng. Khuôn nguội gặp nhựa nóng sẽ làm nhựa nguội nhanh tại bề mặt tiếp xúc, giảm độ chảy loãng, không thể lấp đầy các khe hở nhỏ. Nếu bên trong cuộn dây còn hơi ẩm hoặc dung môi, khi gặp vật liệu rót nóng sẽ bốc hơi, tạo bọt khí trong sản phẩm.
Do đó, trước khi rót, khuôn và cuộn dây thường được đưa vào lò sấy để gia nhiệt sơ bộ ở nhiệt độ thích hợp và giữ đủ thời gian để nhiệt thấm đều. Cuộn dây sau khi gia nhiệt cần lắp ngay vào khuôn và tiến hành rót, tránh để lâu trong không khí khiến hút ẩm trở lại. Điểm mấu chốt là làm cho nhiệt độ của khuôn, cuộn dây và vật liệu rót càng gần nhau càng tốt, giảm tác động xấu do chênh lệch nhiệt độ.
3. Thiết lập môi trường chân không
Môi trường chân không là điểm khác biệt căn bản giữa đúc chân không nhựa epoxy và đúc ở áp suất thường. Ở độ chân không cao, khí hòa tan trong vật liệu và không khí cuốn vào khi khuấy được hút ra, đồng thời nhựa dưới tác dụng chân không có thể thấm tốt hơn vào các khe hở nhỏ giữa các vòng dây, giữa các lớp.
Trong quá trình hút chân không, cần chú ý tốc độ tăng độ chân không và mức chân không cuối cùng đạt được. Nếu hệ thống chân không không kín hoặc hiệu suất bơm giảm, sẽ không thể loại bỏ bọt khí hiệu quả. Ngoài ra, cần quan sát sự thay đổi mức vật liệu, tránh độ chân không quá cao khiến các thành phần phân tử thấp trong vật liệu bay hơi quá mức, làm thay đổi tỷ lệ phối trộn. Sau khi thiết lập chân không, thường cần giữ áp một thời gian để loại bỏ triệt để bọt khí rồi mới tiến hành rót.
4. Các điểm chính khi rót
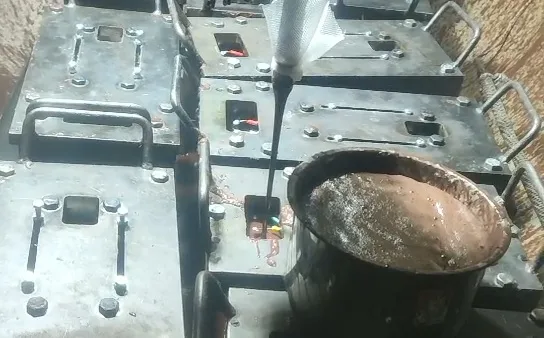
Thao tác rót là khâu trực quan nhất và cũng đòi hỏi kinh nghiệm nhất. Khi rót nhựa đã trộn vào khuôn, tốc độ không nên quá nhanh vì sẽ tạo dòng chảy rối, cuốn không khí vào vật liệu; cũng không nên quá chậm vì nhựa có thể gel hóa sớm trong quá trình rót. Cách làm thông thường là để nhựa chảy chậm dọc theo thành khuôn, mức chất lỏng dâng lên ổn định, từ đó đẩy không khí trong lòng khuôn ra từng lớp.
Một số quy trình sản xuất sau khi hút chân không sẽ nạp vào bình một lượng khí bảo vệ cách điện có áp suất nhất định rồi mới rót. Lợi ích của cách này là với những kết cấu phức tạp, góc chết mà nhựa khó lấp đầy hoàn toàn, khí bảo vệ có thể đóng vai trò lấp đầy, nhờ đó nâng cao tính năng cách điện sau khi đóng rắn. Sau khi rót xong, đôi khi còn tiến hành hút chân không lần hai trong thời gian ngắn để khử bọt lần cuối cho nhựa đã rót.
5. Bảo dưỡng trong quá trình đóng rắn
Sau khi rót nhựa xong, không chỉ đơn giản là đặt yên chờ cứng lại. Quá trình đóng rắn là giai đoạn nhựa chuyển từ lỏng sang rắn, trong đó xảy ra co ngót hóa học và tỏa nhiệt. Nếu nhiệt độ đóng rắn quá cao hoặc tăng nhiệt quá nhanh, ứng suất co ngót không kịp giải phóng sẽ tạo ra các vết nứt nhỏ bên trong sản phẩm; những vết nứt này dưới điện áp cao sẽ lan rộng dần và cuối cùng gây đánh thủng cách điện.
Vì vậy, chế độ đóng rắn hợp lý thường dùng cách tăng nhiệt theo từng giai đoạn, để nhựa gel hóa sơ bộ ở nhiệt độ thấp rồi mới tăng dần nhiệt độ để đóng rắn hoàn toàn. Toàn bộ quá trình đóng rắn cần duy trì đủ thời gian, đảm bảo nhựa phản ứng đầy đủ, đạt độ bền cơ học và tính năng điện như mong muốn. Sau khi đóng rắn xong, cần làm nguội từ từ về nhiệt độ phòng rồi mới tháo khuôn, tránh chênh lệch nhiệt độ quá lớn tạo ứng suất mới.
6. Các vấn đề thường gặp và cách phòng ngừa
Trong quy trình đúc chân không, các vấn đề chất lượng thường gặp gồm bọt khí còn sót lại, nứt bề mặt, phóng điện cục bộ vượt mức. Vấn đề bọt khí thường bắt nguồn từ vật liệu bị ẩm, độ chân không không đủ hoặc tốc độ rót không phù hợp; nứt thường liên quan đến đường cong nhiệt độ đóng rắn không hợp lý hoặc tốc độ làm nguội quá nhanh; phóng điện cục bộ vượt mức có thể do khuyết tật nhỏ hoặc tạp chất bên trong khối cách điện.
Với những vấn đề này, phòng ngừa quan trọng hơn khắc phục. Kiểm tra vật liệu đầu vào và xử lý trước khi dùng, duy trì trạng thái tốt của hệ thống chân không, kiểm soát chặt chẽ nhiệt độ và thời gian rót, đóng rắn theo đúng quy trình là tiền đề cơ bản để đảm bảo chất lượng sản phẩm. Đồng thời, lập hồ sơ quy trình cho từng lô sản phẩm để khi có vấn đề có thể truy xuất nguyên nhân và điều chỉnh kịp thời.
7. Yêu cầu cơ bản về môi trường làm việc
Đúc nhựa epoxy có những yêu cầu nhất định về điều kiện môi trường. Hơi nước trong không khí sẽ bị vật liệu hấp thụ, vì vậy độ ẩm xưởng cần được giữ ở mức thấp. Khi nhiệt độ quá thấp, độ nhớt của nhựa tăng, độ chảy loãng kém, ảnh hưởng đến hiệu quả rót. Ngoài ra, khu vực rót cần được giữ sạch, giảm bụi lơ lửng trong không khí; những hạt bụi này nếu rơi vào nhựa sẽ trở thành tạp chất bên trong khối cách điện.
Khuyến nghị xưởng rót trang bị thiết bị kiểm soát nhiệt độ, độ ẩm và định kỳ vệ sinh, bảo trì môi trường làm việc. Người vận hành nên mặc quần áo chống tĩnh điện, đeo đồ bảo hộ, vừa bảo vệ an toàn cho bản thân vừa giảm ảnh hưởng của yếu tố con người đến độ sạch của sản phẩm.
Mọi khâu của quy trình đúc chân không nhựa epoxy đều liên quan mật thiết với nhau; bất kỳ chi tiết nhỏ nào bị xem nhẹ đều có thể ảnh hưởng đến tính năng cách điện và tuổi thọ của sản phẩm cuối cùng. Với các thiết bị đòi hỏi độ tin cậy điện rất cao như máy biến áp cao áp và biến dòng, việc quản lý quy trình cần được quan tâm và tích lũy bền bỉ. Trong công việc hằng ngày, chú trọng thao tác chuẩn, quan sát tỉ mỉ, ghi chép kịp thời mới đảm bảo chất lượng sản phẩm ổn định lâu dài.
Cần tư vấn cấu hình máy?
Để lại thông tin, kỹ sư sẽ liên hệ trong vòng 12 giờ làm việc.